焊接是現(xiàn)代制造業(yè)的基石,而焊接材料則是決定焊接質(zhì)量、效率與成本的核心要素。無(wú)論是建筑鋼構(gòu)、壓力容器還是精密電子,正確選擇焊條、焊絲及其他焊接材料都至關(guān)重要。本文將系統(tǒng)介紹焊接材料的分類、特性及選用原則,助您全面掌握這一關(guān)鍵領(lǐng)域。
一、焊接材料的概念與分類
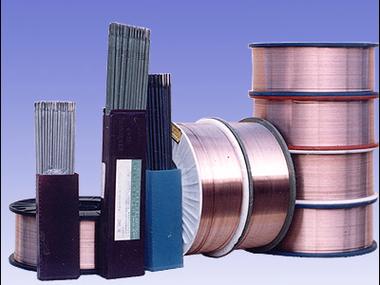
焊接材料泛指焊接過(guò)程中消耗的一切材料,包括焊條、焊絲、焊劑、保護(hù)氣體、釬料等。其中,焊條和焊絲是最常見(jiàn)、用量最大的兩大類別。根據(jù)工藝不同,焊接材料可分為焊條電弧焊用材料、埋弧焊用材料、氣體保護(hù)焊用材料、釬焊材料等。焊接材料的性能直接影響焊縫的化學(xué)成分、力學(xué)性能及缺陷率。
二、焊條:手工電弧焊的“主角”
2.1 焊條的結(jié)構(gòu)
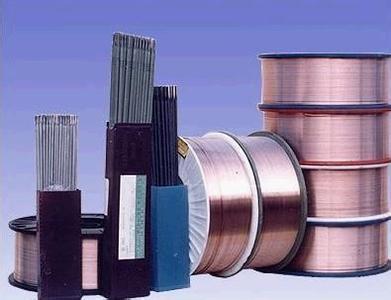
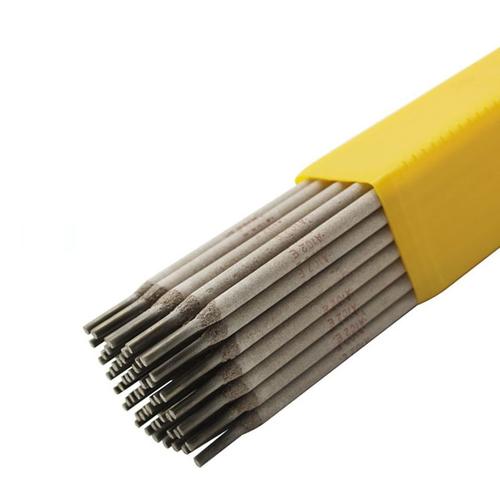
焊條由焊芯和藥皮兩部分組成。焊芯作為填充金屬并傳導(dǎo)電流,藥皮則負(fù)責(zé)穩(wěn)弧、造氣、造渣、脫氧及合金化。
2.2 焊條的分類
- 按用途:結(jié)構(gòu)鋼焊條、奧氏體不銹鋼焊條、堆焊焊條、鑄鐵焊條、鎳及鎳合金焊條等。
- 按藥皮類型:鈦鐵礦型、鈦鈣型、纖維素型、低氫鈉型、低氫鉀型等。
- 按熔渣堿度:酸性焊條和堿性焊條(低氫型)。
2.3 焊條的選用原則
- 等強(qiáng)匹配:對(duì)于碳鋼和低合金鋼,焊縫強(qiáng)度一般不低于母材下限。
- 成分匹配:不銹鋼、耐熱鋼需保證焊縫主要合金元素與母材相近。
- 工藝性能:酸性焊條工藝性好、成形美觀,但韌性和抗裂性不如堿性焊條;堿性焊條需嚴(yán)格烘干,用于重要結(jié)構(gòu)。
- 成本與效率:在滿足性能前提下優(yōu)先選用高效、廉價(jià)焊條。
三、焊絲:自動(dòng)與半自動(dòng)焊接的主力
焊絲按形態(tài)可分為實(shí)心焊絲和藥芯焊絲;按用途可分為焊絲、埋弧焊絲、二氧化碳?xì)獗:附z、氬弧焊絲等。常見(jiàn)型號(hào)如ER50-6(實(shí)心氣保焊絲)、E71T-1(藥芯焊絲)等。
3.1 實(shí)心焊絲
需配合保護(hù)氣體(CO?、Ar+CO?混合氣)或焊劑使用。優(yōu)點(diǎn):生產(chǎn)效率高,熔敷速度快,無(wú)藥皮渣殼,適合自動(dòng)化焊接。對(duì)母材表面清潔度要求高。
3.2 藥芯焊絲
內(nèi)部填充有藥粉,兼具焊條的藥皮作用和焊絲的高效性。焊接飛濺小、焊縫成形美觀、適應(yīng)性強(qiáng),可進(jìn)行全位置焊接。常用于船舶、橋梁、壓力容器等重要結(jié)構(gòu)。
3.3 焊絲選用要點(diǎn)
根據(jù)母材及保護(hù)氣體決定焊絲牌號(hào)。例如,CO?氣保焊焊接低碳鋼通常選用ER49-1或ER50-6;富氬混合氣焊接時(shí)推薦ER50-3等。對(duì)于不銹鋼,選用與母材匹配的ER304、ER316等。焊絲直徑需匹配電流和焊接位置。
四、其他焊接材料概覽
- 焊劑:埋弧焊和電渣焊的關(guān)鍵材料,起保護(hù)、冶金和穩(wěn)弧作用。分為熔煉型和燒結(jié)型。選用時(shí)需匹配焊絲,如H08A焊絲配HJ431焊劑用于低碳鋼。
- 保護(hù)氣體:常用CO?、Ar、He、O?及混合氣。氬氣用于氬弧焊和MIG焊;CO?成本低但飛濺稍大;Ar+CO?混合氣可改善熔深和成形。
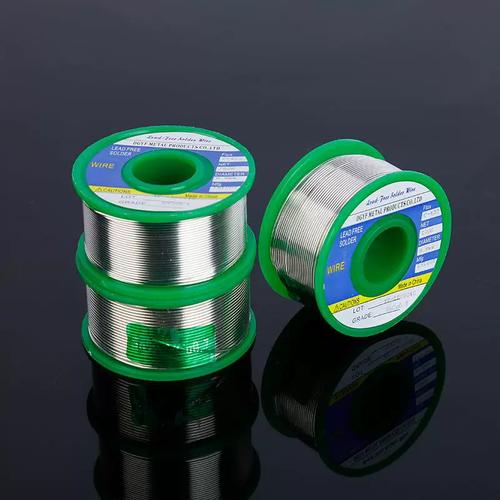
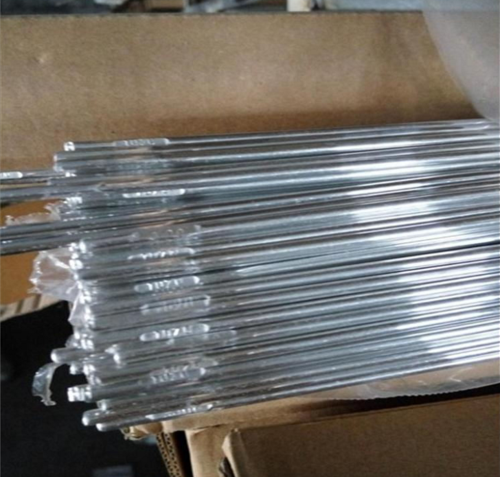
- 釬料與釬劑:用于釬焊,如銅鋅釬料、銀釬料等。
- 電極:電阻焊用電極合金(銅鉻鋯等),不作為填充金屬但也是重要焊接材料。
五、焊接材料選用的綜合考量
- 母材性能:化學(xué)成分、力學(xué)性能、厚度、熱處理狀態(tài)。
- 焊接工藝:焊條電弧焊、氣保焊、埋弧焊、鎢極氬弧焊等。
- 結(jié)構(gòu)工況:載荷類型、工作溫度、腐蝕介質(zhì)。
- 施工條件:室內(nèi)/野外、焊接位置、生產(chǎn)效率要求。
- 經(jīng)濟(jì)性:材料成本、電能消耗、輔材消耗、人工成本。
六、焊接材料的保管與使用
焊條、焊絲、焊劑極易吸潮,使用前需按說(shuō)明書烘干。一般酸性焊條在150-200℃烘干1小時(shí);堿性焊條在350-400℃烘干1-2小時(shí)。焊絲應(yīng)存放在干燥環(huán)境,避免油污和銹蝕。保護(hù)氣體需防止泄漏與混入雜質(zhì)。
七、發(fā)展趨勢(shì)
隨著自動(dòng)化與智能化焊接的發(fā)展,無(wú)鍍銅焊絲、金屬粉芯焊絲、低飛濺氣保焊絲不斷涌現(xiàn)。高效、綠色、低塵的焊接材料正成為行業(yè)主流。增材制造用絲材拓展了焊接材料的應(yīng)用邊界。
焊條、焊絲及各類焊接材料的選擇直接影響焊接質(zhì)量、效率與成本。掌握材料特性與選用邏輯,是每個(gè)焊接工程師和生產(chǎn)人員的必修課。只有將“材料”與“工藝”深度結(jié)合,才能焊出安全、可靠的優(yōu)質(zhì)接頭。